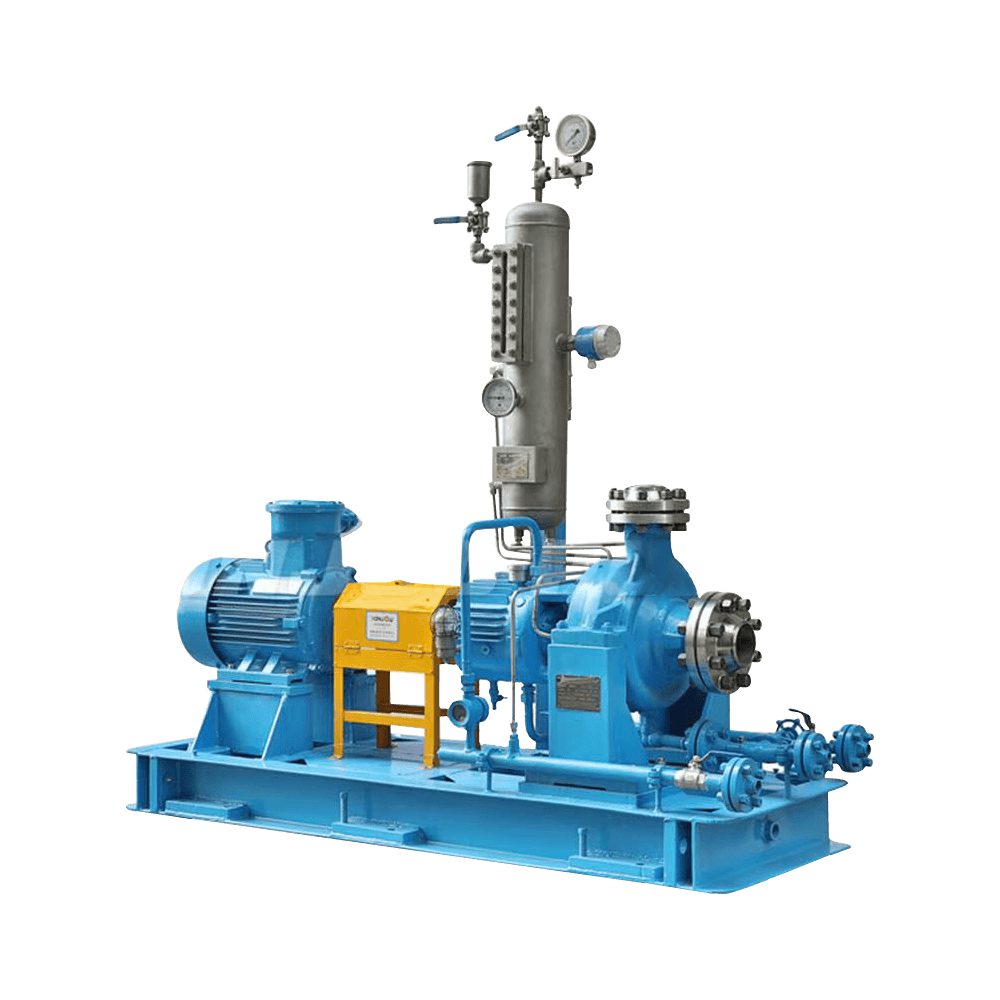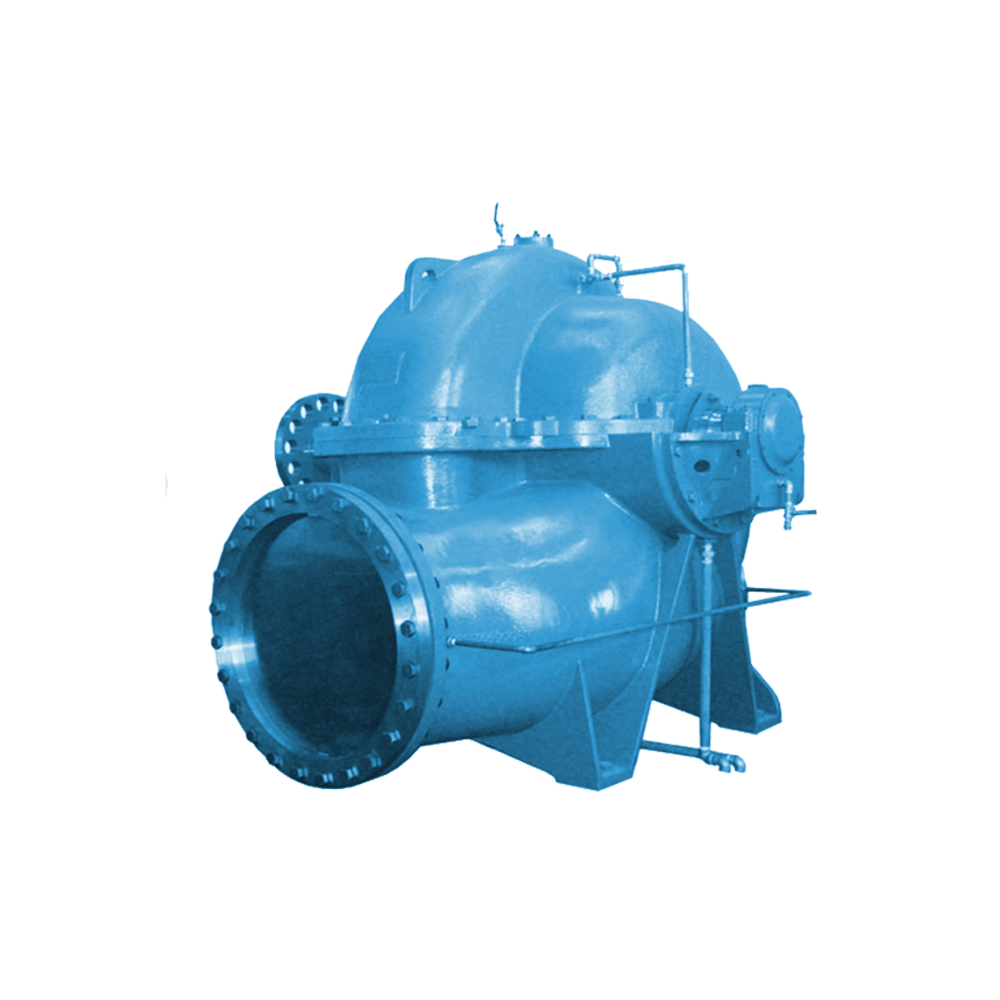

博山水泵单级单吸清水离心泵技术条件
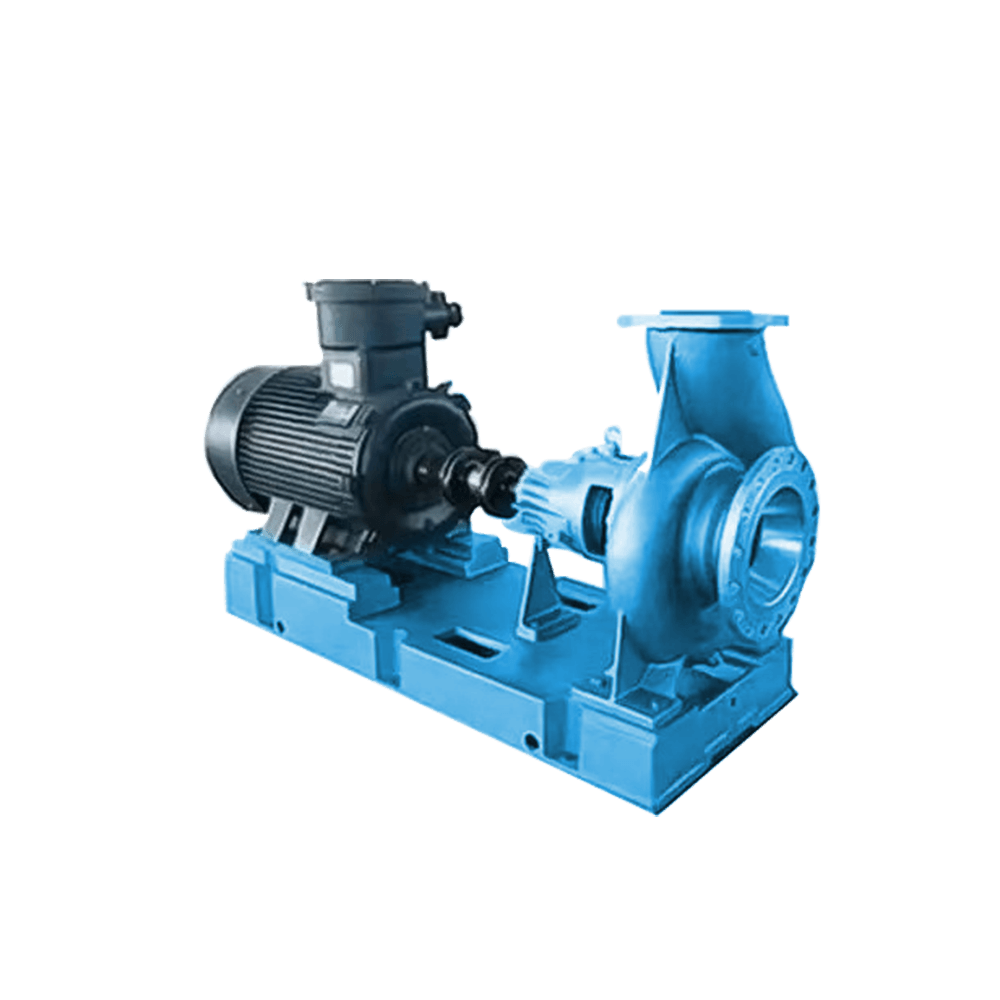
本规范适用于单级单吸清水离心泵。
泵的*作业压力不大于16bar*。吸入压力不大于3bar。(*1bar=0.1MPa。)
运送液体的温度0~80°C。
运送液体不该含有体积超越0.1%和粒度大于0.2mm的固体杂质。
1 术语
1.1 答应的作业规模
泵所装的叶轮在规矩的使用条件下的流量规模。这一规模遭到汽蚀、发热、振荡、噪音、轴挠度和其他相似条件的约束,并由制作厂明确规矩。
1.2 原动机额外输出功率(出力)
原动机额外输出功率是
本帖隐藏的内容需求回复才能够阅读
在现场作业条件下的*答应的原动机输出功率(出力)。
1.3 作业压力
作业压力是指泵在答应作业规模内,包含吸入压力的排出压力。
1.4 *临界转速
旋转零(部件)的*(*)横向自振频率与旋转频率相一致时的机器转速。
1.5 轴的挠度
轴的挠度是指效果在叶轮的水力径向力引起轴违背它的几许中心方位的位移量。轴的挠度不包含因为轴承间隙内的歪斜而引起的轴位移和因为叶轮不平衡或轴的径向跳动引起的曲折而产生的轴位移。
2 技能要求
2.1 泵的功能
2.1.1 泵的功能和尺度应契合GB5662-85《轴向吸入离心泵(16bar)符号、功能和尺度》或其他技能规范的规矩。
2.1.2 泵制作厂应确认产品及其变型产品的答应作业规模,并绘出功能曲线(扬程、功率、轴功率、汽蚀余量等与流量的联系曲线)。
2.2 功率
泵的功率不该低于JB3559-84《单级离心水泵功率》的规矩。
2.3 汽蚀余量(NPSH)
泵汽蚀余量不该大于JB3562-84《离心泵、混流泵和轴流泵汽蚀余量》的规矩。
2.4 原动机
确认原动机的额外输出功率有必要考虑在答应作业规模内。原动机的容量按下图选取。
2.5 临界转速
在运转条件下,转子的实际*临界转速至少应该离出*答应接连运转转速的10%。
2.6 平衡和振荡
泵的旋转零件应进行平衡。在制作厂的实验设备上丈量时,振荡不该超越表1给出的振荡烈度极限。在无汽蚀条件下运转时,在额外转速(±5%)和额外流量(±5%)的一个运转点上,在轴承室外从径向丈量振荡烈度。选用附录A(弥补件)中的G6.3级平衡,一般能够到达这个值。
表1 装有多叶片叶轮的卧式泵的振荡烈度极限
注:本表根据见附录B(弥补件)
2.7 接受压力的零件
2.7.1 壁厚
受内压壳体,包含轴封体和填料压盖(或机械密封端盖)在内,它们的厚度大小应能接受压力和约束变形。
2.7.2 法兰
进口法兰和出口法兰应契合GB4216-84《灰铸铁管法兰尺度及垫片》的规矩。
2.7.3 泵体上设置的孔
泵体上应设置泄水孔,灌水孔及进、出口法兰的测压孔。其螺纹孔均选用非螺纹密封的管螺纹,详见附录C(弥补件)。
2.8 轴封
2.8.1 轴封腔的设计尺度应契合GB5661-85《轴向吸入离心泵 机械密封和软填料用的空腔尺度》的规矩。
2.8.2 设计时应*限度地减少轴封腔的压力,可设置后密封环和平衡孔等。
2.8.3 轴封腔应能装设填料环以便向填料内注入冷却液或密封液。
2.8.4 填料的根数应不少于4圈,当填料松动时,填料压盖应能可靠地作业(即无螺柱松脱等现象)。
2.8.5 泵总体结构设计应确保有装拆填料的满足空间。
2.8.6 外部螺栓联接承压零件(包含泵体、泵盖、填料、压盖)的螺栓或螺柱的直径原则上至少应是12mm。
2.9 叶轮
2.9.1 叶轮为封闭式,叶片的进口端部应为圆头。
2.9.2 叶轮应牢靠地固定,防止圆周方向和轴向的移动。叶轮的轮毂长度应不小于孔径的1.2倍。
2.10 密封环
2.10.1 密封环应可靠地固定在泵体上。
2.10.2 密封环与叶轮间的运转间隙应按表2选取。
2.11 轴和轴套
2.11.1 轴应有满足的强度和刚性,以确保泵作业可靠。泵运转期间,因为径向载荷引起填料函外轴的挠度不该超越50μm,在计算轴的变形时,不该考虑填料的支承效果。轴有必要的刚性可由轴径、轴承跨度或悬臂长度及泵体设计(如选用双涡壳)的组合来到达。
2.11.2 轴上的螺纹旋向,在轴旋转时,应使螺母处于拧紧状况,轴应保存中心孔。
2.11.3 对应于填料函方位的轴段可用轴套来保护,装置时轴套应可靠地固定在轴上。装软填料或机械密封时,轴套应伸到填料压盖或机械密封端盖之外。
2.11.4 轴外表不答应有发纹,压伤及其他缺点。
2.11.5 轴上应选用挡水圈或防水盘及其他恰当的方法防止水进入轴承。
2.12 轴承
2.12.1 选用GB276-82《向心球轴承 外形尺度》。轴承用稀油或干油润滑。
2.12.2 轴承体上一切与外部相通的孔或缝隙在正常作业条件下,应能防止灰尘与抽送液体进入和润滑剂外泄。轴承用稀油润滑时,轴承体底部需设置放油管堵,轴承体上部需设置放气塞。油面应恒定,要用油杯或油标显示出来。干油润滑时,轴承体原则上不设置干油弥补孔。
2.12.3 轴承温升不得超越环境温度40°C,轴承*温度不得超越80°C。
2.13 联轴器
2.13.1 联轴器一般选用弹性联轴器,联轴器的选用应能传递配带动力的*扭矩,联轴器的转速与配带动力转速相适应。
2.13.2 选用法兰型式的弹性联轴器时,其加工及装置后的精度应不超越制作厂所给的极限值。
2.13.3 联轴器护罩应能罩住联轴器一切旋转零件。
2.14 底座
2.14.1 底座应有满足的刚性以确保泵和原动机的两个联轴器的同轴度不超越泵制作厂所给的极限值。
2.14.2 底座可用铸铁或型钢焊接结构,如需求可在其上设置直径不少于100mm或面积适当的灌浆孔。
2.14.3 底座和装置尺度应契合GB5660-85《轴向吸入离心泵 底座尺度和装置尺度》的规矩。
2.15 泵的铸件质量
泵的铸件质量应契合JB/TQ367-84《泵用铸铁件技能条件》的规矩。能够焊补的铸造缺点依照JB/TQ369-84《泵用铸铁件焊补》进行修补。
2.16 装置基本要求
2.16.1 泵装置后转动转子时应很匀调。
2.16.2 泵在装置前作如下防锈处理和涂漆:
a.流道不加工外表,铸铁件涂以防锈漆;
b.轴承储油室外表应整理洁净,涂以耐油磁漆;
c.泵轴、联轴器、轴套等加工外表应用油脂或其它涂料进行防锈处理。
2.16.3 轴承体不答应漏油。
2.16.4 泵和一起底座外部要进行修整。
3 材料
3.1 材料规范
泵的材料应契合下列规范规矩:
a.GB 976-67《灰铁铸件 分类及技能条件》;
b.GB 699-65《*碳素结构钢钢事情和一般技能条件》;
c.GB 700-79《普通碳素结构钢 技能条件》。
3.2 泵的材料挑选
泵主要零件推荐选用材料见表3。如用户要求本表以外的材料,供需双方另行协商。
4 实验方法和检验规矩
4.1 材料实验
材料检验应契合3.1条中的规矩。
4.2 水静压实验
承压零件均应进行1.5倍作业压力的水压强度实验,但*不超越24bar。实验用常温清水,压力持续5min,承压零件不得有渗漏等缺点。
4.3 型式实验或出厂实验
4.3.1 凡属下列状况之一者,有必要进行型式实验或出厂实验:
a.新产品试制应悉数进行型式实验;
b.因为设计或工艺上的变更,引起某些特性变化时,应悉数进行型式实验;
c.批量生产的产品,一般按表4规矩的比例进行型式实验和出厂实验;实验有不合格品时则按问题性质决定加倍抽试或悉数进行实验。
表4
注:型式实验台数包含在出厂实验台数之内。
4.3.2 实验方法和功能偏差、测验精度应契合GB 3216-82《离心泵、混流泵、轴流泵和旋涡泵实验方法》C级精度的规矩。当测得的功能点高于规矩的功能点被断定不合格时,假如仅是为了车削叶轮直径以使扬程到达允差规模,则不必重试;但叶轮直径车削量不得超越原直径的5%。
4.4 实验前后泵的涂封
4.4.1 泵及其零件在实验和查看之前除涂防锈底漆外,不该漆其它漆。
4.4.2 泵经功能实验合格后,应除净泵内积水,并作如下出厂涂装处理:
a.内部加工外表涂以防锈油脂;
b.外露加工外表涂硬化防锈油;
c.外部应铲除铁锈和油污并涂底漆和面漆,需求时还应打腻子。
4.4.3 经防锈处理和外表涂装后,泵的进口和出口应封住。
4.5 现场实验
制作厂因为设备条件约束不能实验时,应到用户实验,详细实验方法由制作厂和用户一起议定。
4.6 终究查看
每台泵须由制作厂技能查看部门依照产品供货、成套规模的正确性和装箱材料的齐全性进行查看,在发给产品质量合格证后方可出厂。
5 标志、包装、运送和贮存
5.1 标志
5.1.1 标牌
泵标牌应耐腐蚀,确保使用期内笔迹清晰;要牢固地固定在泵上,标牌内容应包含:
a.制作厂称号;
b.泵的称号及类型;
c.泵的技能规范:流量(m3/h)、扬程(m)、转速(r/min)、配带功率(kW)、泵汽蚀余量(m)、泵分量(kg);
d.泵的出厂编号和出厂日期。
5.1.2 旋转方向
泵的旋转方向要在显着的方位、用经久显着的箭头表明。
5.2 包装和运送
5.2.1 产品的包装按JB2759-80《机电产品包装通用技能条件》履行。
5.2.2 应采取办法防止在运送过程中因为振荡和磕碰引起轴承的损坏。
5.3 装箱材料
每台泵出厂时均应带下列装箱材料并装在能防水、防潮的文件袋内;
a.产品合格证明书;
b.产品装箱单(内容包含:装置完整的水泵、电动机、拆开的专用工具、有必要的备件和附件及装箱材料明细等);
c.使用说明书(内容包含:结构、装置、使用说明、泵功能曲线等)、总图、装置尺度及主要易损件图等。
5.4 贮存
泵在存放中应能防止锈蚀和损坏,泵的油封有效期为12个月,到期应进行查看重新油封。
6 成套规模与确保事项
6.1 成套规模
用户能够根据需求订货下列成套供给规模的悉数或一部分,并在订货单中说明:
a.泵;
b.原动机;
c.联轴器及护罩;
d.一起底座;
e.地脚螺栓;
f.有必要的易损件和附件(如闸阀、止回阀、底阀、滤网、排出锥管等);
g.装拆泵所需求的专用工具。
6.2 确保事项
在用户选用产品恰当和遵守保管及使用规矩的条件下,从制作厂发货日起18个月内,接连运转不超越12个月,产品因制作质量不良而产生损坏和不能正常作业时,制作厂应该担任免费为用户更换、修补产品或零件,但易损零件的正常磨损不在内。